El costo oculto del desarrollo de motores con múltiples proveedores
Diseñar un motor personalizado para robótica, propulsión de vehículos aéreos no tripulados o automatización industrial implica más que seleccionar un grado de imán o un espesor de laminación. Requiere coordinar materiales, tolerancias y objetivos de rendimiento entre múltiples proveedores, cada uno optimizando para su propio proceso, no para el motor terminado.
Cuando el proveedor de acero al silicio, el fabricante de imanes, la empresa de estampado de laminados y el taller de ensamblaje de motores operan de forma independiente, el resultado es predecible: acumulación de tolerancias, acusaciones cuando los prototipos tienen un rendimiento inferior y retrasos en la calificación que retrasan los programas durante meses. Para los equipos de desarrollo que trabajan con cronogramas ajustados, la sobrecarga de coordinación de una cadena de suministro fragmentada suele ser mayor que el desafío de ingeniería en sí.
HIMAGNETse construyó en torno a una premisa diferente: poseer la cadena técnica desde la materia prima hasta el motor terminado, de modo que el cliente trata con un socio de ingeniería en lugar de cuatro.
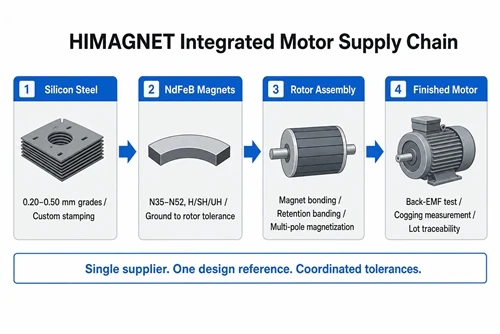
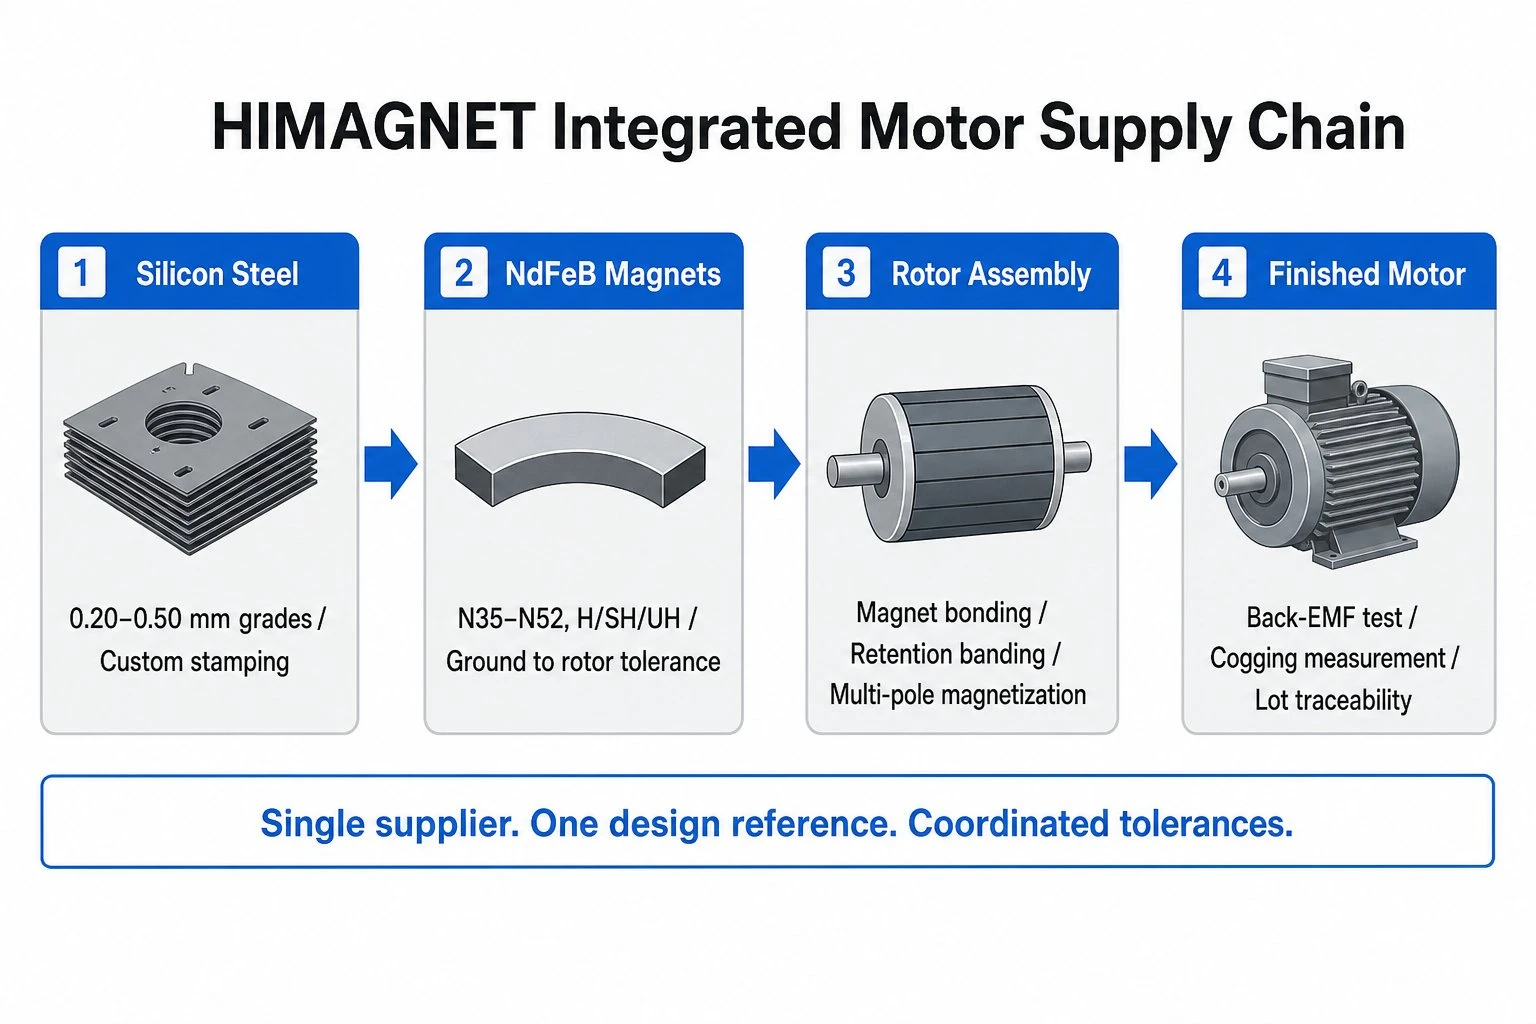
La cadena tecnológica completa
1. Selección de acero al silicio y estampado por laminación
Cada diseño de motor comienza con el material del núcleo. La elección del grado de acero al silicio y el espesor de la laminación determina directamente la pérdida de hierro, la densidad del flujo de saturación y, en última instancia, la curva de eficiencia del motor.
HIMAGNET obtiene y procesa acero al silicio en una amplia gama de espesores, desdeGrados ultrafinos de 0,20 mmpara aplicaciones de alta frecuencia y alta velocidad (típicas en motores de drones que funcionan por encima de 20.000 rpm) paraGrados estándar de 0,50 mmpara servos industriales y diseños de baja velocidad con alto torque. El contenido de silicio y la orientación del grano se seleccionan en función de la frecuencia de funcionamiento del motor y los requisitos de densidad de flujo, no de lo que haya en stock.
El estampado de laminación se realiza según los dibujos del cliente. Las laminaciones del estator y del rotor se producen como conjuntos combinados, lo que garantiza que la geometría del entrehierro, la geometría de la ranura y las dimensiones de la cavidad del imán sean dimensionalmente consistentes con el diseño del circuito magnético, sin tolerancias independientes por parte de proveedores separados.
2. Fabricación de imanes de NdFeB para aplicaciones de motores
El imán no es un componente disponible en el mercado en un programa de motor personalizado. La geometría del segmento de arco, la dirección de magnetización, el grado y el sufijo de temperatura deben especificarse con respecto al diseño real del rotor.
HIMAGNET fabrica imanes de NdFeB sinterizados en toda la gama de grados, desdeN35 a N52para aplicaciones a temperatura ambiente y desdeN35H a N42UHpara motores donde la temperatura del rotor supera los 120 grados bajo carga. Para aplicaciones de servoaccionamiento industrial y servo, normalmente recomendamos grados con sufijo SH o UH con verificación Hcj medida a temperatura de funcionamiento, no solo a 20 grados.
Los imanes de segmento de arco se muelen hasta alcanzar la tolerancia con respecto a las dimensiones reales de la cavidad de laminación del rotor del mismo programa. Esto elimina la brecha entre la "tolerancia de impresión del imán" y la "tolerancia de impresión de laminación" que causa interferencia en el ensamblaje o variación excesiva del espacio de aire cuando los imanes y las laminaciones provienen de diferentes proveedores.
3. Montaje del rotor y magnetización
La instalación de un imán en el núcleo de un rotor requiere una aplicación controlada de adhesivo, un posicionamiento angular preciso y, para configuraciones montadas en superficie a velocidades elevadas, bandas de retención. Cada uno de estos pasos afecta la uniformidad del entrehierro final, lo que determina directamente la ondulación del par y la calidad de la forma de onda contraEMF.
HIMAGNET realiza el ensamblaje del imán del rotor internamente, utilizando herramientas de fijación construidas con la misma geometría de laminación utilizada en el estampado. La magnetización se realiza después del montaje utilizando dispositivos de magnetización multipolares adaptados al número de polos del rotor, lo que produce una distribución de flujo sinusoidal constante a lo largo de la circunferencia del rotor.
4. Integración y Validación del Motor
El motor terminado (el devanado del estator integrado con la pila de laminaciones, el conjunto del rotor instalado, los cojinetes y la carcasa instalados) se prueba según las especificaciones de rendimiento del cliente antes del envío.
La validación estándar incluye medición de contraEMF sin carga (para verificar la calidad de la magnetización y la uniformidad del entrehierro), medición del par de torsión (para confirmar que la combinación ranura-polo y la geometría del imán cumplen con las especificaciones) y verificaciones de aislamiento y resistencia del devanado. Para aplicaciones de servo y robótica de precisión, se encuentran disponibles a pedido pruebas adicionales, como la verificación de la constante de par y la medición del aumento térmico bajo carga.
Tres dominios de aplicación
5. Actuadores conjuntos robóticos
Las articulaciones de robots colaborativos y los actuadores de robots humanoides exigen la mayor densidad de par en el paquete más pequeño. El diseño del circuito magnético para estas aplicaciones priorizapar máximo por unidad de volumen- lo que significa grados NdFeB de alta energía (N45SH a N48SH para temperaturas operativas típicas de juntas), entrehierro mínimo logrado a través de dimensiones de imán y laminación estrechamente toleradas, y diseños de rotor que maximizan la fracción de volumen del imán dentro del diámetro permitido del rotor.
Para los diseños de motores con junta IPM (imán permanente interior), la geometría de la cavidad del imán en la laminación del rotor y la sección transversal del imán se diseñan conjuntamente. Cuando tanto el estampado de laminación como el rectificado de imanes se realizan en la misma instalación con la misma referencia CAD, la tolerancia de ajuste se mantiene en ±0,03 mm, un estándar que es difícil de lograr cuando las laminaciones y los imanes se obtienen de forma independiente.
6. Motores de propulsión de vehículos aéreos no tripulados
Los motores de drones y vehículos aéreos no tripulados funcionan a altas velocidades de rotación (10 000 a 40 000 rpm para aplicaciones de propulsión multirotor) y requieren una optimización diferente a la de los servomotores de par denso. La prioridad esrelación potencia-peso y eficiencia a potencia de crucero, lo que significa laminaciones delgadas (0,20–0,27 mm) para minimizar las pérdidas por corrientes parásitas en la frecuencia de operación, imanes de arco montados en superficie de alta calidad para un flujo máximo de entrehierro y una construcción de rotor liviana.
A estas velocidades, la retención del imán es un requisito estructural, no sólo una consideración de montaje. Las bandas de retención de fibra de carbono, aplicadas con la especificación de pretensión correcta, mantienen los imanes del segmento de arco en la superficie del rotor contra cargas centrífugas mientras mantienen el entrehierro diseñado. HIMAGNET aplica bandas de retención internamente como parte del proceso de ensamblaje del rotor.
7. Aplicaciones industriales de servoaccionamiento directo y servo
Los servomotores industriales para máquinas herramienta CNC, equipos de manipulación de semiconductores y automatización de fábricas requieren un rendimiento constante en ciclos de trabajo prolongados y amplios rangos de temperatura. El circuito magnético debe mantener un margen de desmagnetización adecuado en todo el entorno operativo, incluidas condiciones de falla como eventos de corriente de cortocircuito.
Para estas aplicaciones, HIMAGNET proporciona datos de la curva BH a múltiples temperaturas (normalmente 20 grados, 100 grados y 150 grados) con cada lote de producción, lo que permite que el sistema de accionamiento y control implemente protección contra desmagnetización y debilitamiento del campo con compensación de temperatura. Estos datos se generan a partir del material de producción real, no de hojas de datos de calidad.
Del prototipo a la producción
8. Cómo funcionan los programas personalizados
Los programas de motores personalizados en HIMAGNET siguen un camino de desarrollo estructurado diseñado para comprimir la línea de tiempo entre la primera intención del diseño y las piezas de producción validadas:
- Revisión de diseño: El cliente comparte las especificaciones del motor (par, velocidad, envolvente, temperatura, ciclo de trabajo). HIMAGNET revisa el diseño del circuito magnético e identifica el grado de laminación, el grado del imán, el objetivo del entrehierro y los posibles riesgos de desmagnetización.
- Construcción de prototipo: Las laminaciones e imanes del primer artículo se fabrican según los dibujos del cliente. Los conjuntos de rotor y estator se construyen y miden antes del montaje del motor; verificación dimensional antes de las pruebas eléctricas.
- Validación de desempeño: La caracterización térmica y de fuerza contraelectromotriz, la constante de par y la cogging se completan y reportan según las especificaciones. Los cambios de diseño (en la geometría de las ranuras de laminación, las dimensiones del imán o el grado) se repiten dentro de la misma cadena de suministro sin volver a calificar a un nuevo proveedor.
- Calificación de producción: El utillaje de producción y los controles de proceso se establecen a partir del prototipo validado. El primer lote de producción incluye inspección completa de propiedades magnéticas y dimensionales con documentación de trazabilidad.
Un caso completo: motor personalizado de estructura pequeña para una aplicación industrial
En un programa reciente para un cliente industrial (identidad reservada por NDA), HIMAGNET entregó un motor personalizado completo que integra laminaciones de acero al silicio no orientado, imanes de segmento de arco NdFeB rectificados de grado N42SH, conjunto de rotor interno con unión y retención de epoxi, y conjunto de motor completo con validación de rendimiento. El programa pasó de la revisión del diseño a los primeros artículos validados enocho semanas- un cronograma que el anterior enfoque multiproveedor del cliente no había podido alcanzar en dos ciclos de desarrollo anteriores.
El motor cumplió con la especificación de par constante dentro del 2% y el par de engranaje dentro de la tolerancia del cliente del 5% en la construcción del primer prototipo, un resultado que es difícil de lograr sin un control coordinado de la geometría de laminación y la geometría del imán en la misma instalación.
Trabajar con HIMAGNET
Si su programa de desarrollo de motores implica una geometría de laminación personalizada, dimensiones de imán personalizadas o ambas, y si la coordinación de la cadena de suministro ha sido un cuello de botella en programas anteriores, estamos preparados para asumir todo el alcance.
Comparta las especificaciones de su motor: par y velocidad objetivo, diámetro del rotor, rango de temperatura de funcionamiento, entorno de aplicación y volumen anual. Revisaremos los requisitos del circuito magnético y responderemos con una evaluación técnica y un cronograma de desarrollo dentro de dos días hábiles.